Artykuł sponsorowany
Od przygotowania medium do uszczelnienia ramy — gdzie rodzą się parametry filtra HEPA
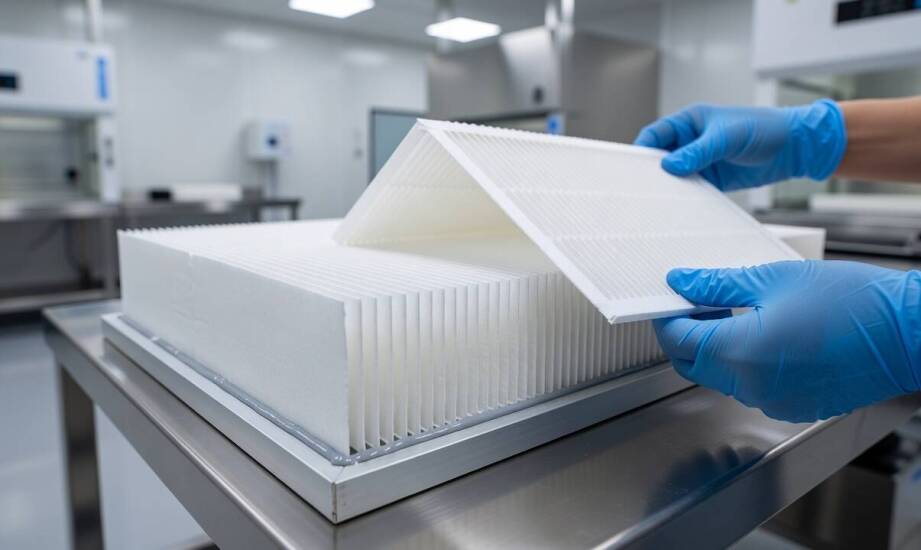
Filtr HEPA nie powstaje w wyniku jednego aktu złożenia gotowych elementów. Osiągnięcie rygorystycznych parametrów zatrzymywania najdrobniejszych cząstek wymaga ciągłej kontroli na każdym etapie wytwarzania. Każda decyzja technologiczna – od wyboru odpowiedniej włókniny, poprzez jej precyzyjne formowanie, aż po ostateczne uszczelnienie w ramie – bezpośrednio wpływa na skuteczność filtracji, opór przepływu oraz żywotność produktu. Zrozumienie tego wieloetapowego mechanizmu pozwala lepiej ocenić, skąd bierze się niezawodność instalacji pracujących w szpitalach, laboratoriach czy strefach czystych.
Przeczytaj również: Rodzaje pokryć dachowych dostępnych na rynku - porównanie materiałów i ich właściwości
Przygotowanie medium filtracyjnego i sztuka plisowania
Proces rozpoczyna się od rygorystycznej selekcji materiału. Wybór włókniny szklanej o odpowiedniej gramaturze i strukturze ultracienkich włókien stanowi fundament dla uzyskania skuteczności w klasach E11, H13 czy H14. Zanim materiał trafi na linie montażowe, medium filtracyjne poddaje się stabilizacji termicznej lub chemicznej. Ten zabieg zapewnia odpowiednią sztywność pasów materiału i zwiększa ich odporność na wilgoć podczas wielomiesięcznej eksploatacji w trudnych warunkach przemysłowych. Równie kluczowe są warunki panujące w samej hali produkcyjnej. Utrzymanie podwyższonej klasy czystości zapobiega przedwczesnemu zanieczyszczeniu delikatnych włókien pyłem z otoczenia.
Przeczytaj również: Jakie menu cateringowe najlepiej sprawdzi się podczas zabaw karnawałowych w lokalu?
Kolejnym etapem jest nadanie płaskiej wstędze docelowej geometrii. Precyzja cięcia rolek na pasy o określonej szerokości oraz równomierne plisowanie decyduje o właściwym obciążeniu powierzchni filtracyjnej i początkowym oporze przepływu. Nierówności w układzie załamań prowadzą do lokalnych wzrostów prędkości powietrza, co wymusza wyższe zużycie energii przez wentylatory i skraca żywotność całego układu. W nowoczesnej technologii mini-pleat zaawansowane maszyny plisujące łączą mechaniczne składanie z jednoczesną aplikacją cienkich strużek kleju termotopliwego. Takie rozwiązanie pozwala uzyskać ogromną powierzchnię czynną wewnątrz pakietu o bardzo niewielkiej głębokości, minimalizując tym samym gabaryty końcowego produktu.
Przeczytaj również: Agregat prądotwórczy polskiej produkcji – klucz do niezawodności w przemyśle
Konstrukcja pakietu, osadzanie w ramie i weryfikacja
Zależnie od docelowego przeznaczenia, pakiety różnią się sposobem stabilizacji geometrii. We wspomnianym układzie mini-pleat rolę dystansów pełnią twardniejące nitki kleju, które utrzymują równe odstępy między fałdami i zapobiegają ich sklejaniu się pod naporem powietrza. Klasyczna konstrukcja z separatorami aluminiowymi znajduje natomiast zastosowanie w filtrach głębokich. Tłoczone blaszki zapewniają wysoką sztywność w instalacjach narażonych na duże przepływy i zmienne ciśnienia, lecz wymagają niezwykle precyzyjnego rozmieszczenia. Jakiekolwiek przesunięcie separatora generuje zakłócenia aerodynamiczne i grozi uszkodzeniem delikatnego medium szklanego.
Po uformowaniu serca filtra następuje jego integracja z obudową. Osadzanie pakietu w sztywnej ramie z płyty MDF, ocynkowanej stali lub aluminium wymaga naniesienia kleju poliuretanowego na całym obwodzie styku. To właśnie granica materiału z obudową stanowi najczęstsze miejsce powstawania nieszczelności i niepożądanych spadków ciśnienia. Jeśli mieszanka poliuretanowa nie wypełni szczelin z idealną równomiernością, nawet najlepszej klasy włóknina nie zagwarantuje sterylności nawiewu.
W tym miejscu ujawnia się znaczenie ścisłej kontroli całego cyklu technologicznego. Skomplikowana produkcja filtrów absolutnych wymaga sprawdzania parametrów na każdym kroku, ponieważ błędu z wczesnych etapów nie da się naprawić podczas końcowego montażu. Warsztatowa praktyka producenta, jakim jest marka Eufilter, opiera się na własnym laboratorium badawczym, gdzie każdy pojedynczy egzemplarz poddawany jest testom skuteczności. Weryfikacja zgodności z normami PN-EN 1822 i ISO 29463 w oparciu o certyfikację ISO 9001:2015 stanowi techniczny dowód na to, że parametry założone w fazie projektowej zostały fizycznie osiągnięte w gotowym wyrobie.
Ostateczny test przepuszczalności przy użyciu cząstek o najbardziej penetrującym rozmiarze (MPPS) nie tworzy jakości filtra, a jedynie ją potwierdza. Właściwa stabilność parametrów roboczych jest sumą bezbłędnie przeprowadzonych procesów. Począwszy od selekcji surowej włókniny szklanej, poprzez rygor stabilizacji i geometryczną perfekcję plisowania, aż po hermetyczne zamknięcie całości w solidnej ramie. Spełnienie tych wszystkich norm technicznych sprawia, że do pomieszczeń czystych i sal operacyjnych trafia wyłącznie bezpieczne powietrze.
Kategorie artykułów
Polecane artykuły

Hotelowy basen – idealne miejsce na relaks po całym dniu
Hotelowy basen to miejsce, które łączy relaks z luksusem. Po intensywnym dniu zwiedzania lub pracy goście mogą zanurzyć się w wodzie, ciesząc się spokojem i komfortem. To idealne rozwiązanie dla osób pragnących odprężenia oraz regeneracji sił. Basen nie tylko oferuje możliwość odpoczynku, ale także

Jak scenariusz animacji może wzmocnić przekaz filmu targowego?
Znaczenie scenariusza animacji jest kluczowe dla efektywnej komunikacji wizualnej. Dobrze napisany tekst przyciąga uwagę widza i wzmacnia przekaz marki, co ma szczególne znaczenie podczas wydarzeń branżowych. Animacje oparte na przemyślanym scenariuszu skutecznie przekazują informacje, angażując odb